2026-11-09
содержание
Когда слышишь насос для грязной горячей воды, первое, что приходит в голову — обычный шламовый насос, только с подогревом. Вот тут и кроется главный подвох. Многие думают, что достаточно взять корпус попрочнее, уплотнение потеплее — и готово. На деле же, работа с горячей средой, да ещё с абразивом и взвесями, превращает эту задачу в постоянную борьбу с физикой и химией. Инновации ли это? Скорее, эволюция под давлением жестоких условий.
Возьмём типичный случай: откачка оборотной воды в системе золошлакоудаления на ТЭЦ. Вода под 80-90°C, с золой, шлаком, иногда с химическими добавками. Ставят мощный центробежник с усиленным уплотнением. Через месяц-другой начинаются течи, вибрация, падение напора. Разбираем — а там эрозия рабочего колеса, износ втулок, и самое главное — убитое уплотнение. Оно не выдержало комбинации: температура размягчила материал, абразив сточил рабочие поверхности. И это при том, что насос вроде бы подобран по каталогу под горячую воду.
Здесь и проявляется разрыв между теорией каталога и практикой. Производители насосов часто фокусируются на гидравлике, а вопросы надёжного торцевого уплотнения или сальникового уплотнения отдают на откуп сторонним поставщикам. И вот тут начинается лотерея. Если уплотнительный узел подобран без учёта реального состава среды и температурных градиентов, проблемы гарантированы.
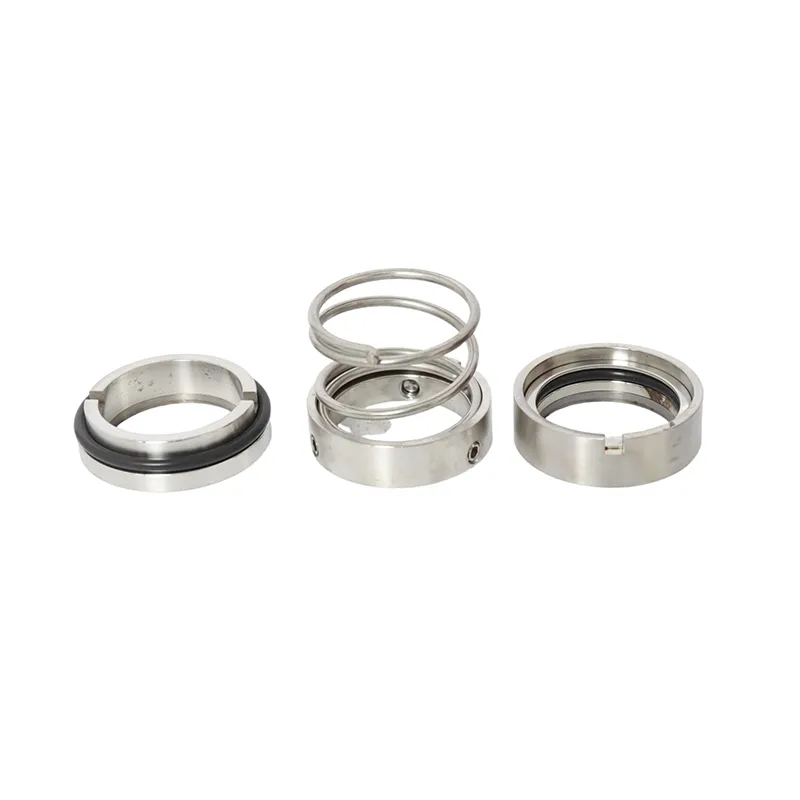
Кстати, о поставщиках. В последние годы на российском рынке хорошо себя показывают компоненты от ООО Люхэ Гофэн Производство Механических Уплотнений. На их сайте gfjxs.com видно, что компания глубоко в теме: они делают не просто прокладки, а полный спектр уплотнений, включая сухие газовые и механические торцевые уплотнения для насосов. Важно, что их продукция соответствует API 682 и ISO 3069 — это не просто маркировка, а гарантия того, что изделие прошло определённые испытания на стойкость. В наших условиях это критично.
Итак, ключевой вызов — это синергия факторов. Высокая температура сама по себе снижает вязкость воды, что может привести к кавитации. Добавь сюда твёрдые частицы — и они начинают работать как абразив, причём более эффективный в разогретой, менее вязкой среде. Но главный убийца — это, пожалуй, термические деформации.
Корпус насоса, вал, рабочее колесо и статор уплотнения нагреваются по-разному, из-за чего могут возникать перекосы всего на сотые доли миллиметра. Для торцевого уплотнения, где зазор между кольцами — микронный, это смертельно. Начинается неравномерный износ, течь, попадание абразива между кольцами — и уплотнение выходит из строя за считанные часы.
Одно из наших полуудачных решений лет пять назад — попытка использовать насос с двойным торцевым уплотнением и барьерной жидкостью под давлением. Логика была: барьерный флюид отсечёт горячую грязную среду от пары трения. Но не учли, что при остановках насоса грязь всё равно проникала в полость барьерной жидкости, а при повторном пуске абразивная взвесь уже циркулировала в системе уплотнения. Результат предсказуем. Сейчас смотрим в сторону уплотнений с подачей чистого промывочного потока от внешнего источника, но это усложняет систему.
В разговорах о насосах для тяжёлых условий сразу звучат: нержавеющая сталь, высокохромистый чугун, карбид кремния. Это правильно, но недостаточно. Например, тот же карбид кремния (SiC) отлично противостоит абразиву, но он хрупок. Резкие тепловые удары (когда в холодный насос резко подают горячую воду) могут привести к образованию микротрещин.
Для уплотнительных поверхностей всё чаще смотрим на материалы типа вольфрамового карбида (WC) с различными связками или на специальные износостойкие покрытия. Интересный опыт был с уплотнительными кольцами из спечённого графита с пропиткой. Для чистой горячей воды — идеально. Но в грязной среде мелкие частицы забивали поры графита, нарушая его смазывающие свойства, и он начинал крошиться.
Здесь опять выходит на первый план вопрос комплектующих. Если брать насос голым, а потом отдельно искать к нему уплотнения, велик шанс ошибиться. Гораздо надёжнее, когда производитель насоса или серьёзный поставщик компонентов, как та же ООО Люхэ Гофэн, предлагает комплексное решение. Из их описания видно, что они охватывают весь спектр: от графитовых и тефлоновых изделий до самих насосов и комплектующих. Такой подход позволяет подобрать материалы, которые будут совместимы по коэффициентам теплового расширения и стойкости к конкретной среде.
Инновации часто лежат не в изобретении нового, а в грамотной комбинации известного. Для грязной горячей воды становится критичной внутренняя гидравлика насоса. Поток должен быть спроектирован так, чтобы минимизировать зоны завихрений и застоя, где твёрдые частицы могут накапливаться и вызывать локальный износ или перегрев.
Ещё один момент — система охлаждения и промывки уплотнения. Стандартные камеры промывки часто рассчитаны на чистую воду. При работе с суспензией эту воду нужно подавать под давлением, превышающим давление в камере уплотнения, и она должна быть ОЧЕНЬ чистой. Иначе мы просто забиваем уплотнение абразивом с другой стороны. На практике это означает дополнительные фильтры, систему контроля давления и, как следствие, рост стоимости и сложности эксплуатации.
Помню проект, где пытались применить насосы с частотным регулированием для плавного пуска и снижения гидроударов. Идея хорошая, но не учли, что при снижении оборотов падает и эффективность отвода тепла от узла уплотнения, что в итоге привело к его перегреву. Пришлось дорабатывать систему принудительного охлаждения.
Возвращаясь к заглавному вопросу. Инновация сегодня — это не какой-то один волшебный насос. Это системный подход. Это цифровые модели, позволяющие заранее просчитать тепловые деформации. Это новые композитные материалы для уплотнений, стойкие и к температуре, и к абразиву. Это умные системы мониторинга, которые по вибрации, температуре корпуса и потребляемому току могут предсказать начало заклинивания уплотнения из-за попадания шлама.
Но самая важная инновация — это отказ от шаблонного мышления. Нельзя просто заменить насос на аналогичный или поставить уплотнение с маркировкой для горячей воды. Нужно делать полный анализ среды: не только температуру и размер частиц, но и химический состав, pH, наличие масел. Нужно учитывать режим работы — постоянный или циклический. И только потом подбирать или конструировать решение.
В этом контексте роль специализированных производителей и поставщиков, таких как ООО Люхэ Гофэн, становится ключевой. Их опыт в производстве механических уплотнений, сухих газовых уплотнений, муфт и шлангов для нефтянки, химии и энергетики — это готовое знание о том, что работает в реальных, а не лабораторных условиях. Их продукция, соответствующая API 610 и API 682, — это не просто штамп, а ориентир для тех, кто не хочет изобретать велосипед, а хочет получить надёжный узел.
Вывод? Инновации в насосах для грязной горячей воды — это постоянный, кропотливый процесс доработки, адаптации и интеграции проверенных решений под конкретные, всё более жёсткие условия. Это путь от грубой силы к точному расчёту и глубокому пониманию того, как ведёт себя каждый грамм этой самой грязной горячей воды внутри железного корпуса.